Le tunnel de pasteurisation : comment ça fonctionne
- Un tunnel de pasteurisation traite les produits dans leur emballage fermé, sans contact direct avec la chaleur — idéal pour bouteilles et conserves déjà remplies.
- Le traitement se déroule en trois zones distinctes : montée en température, maintien, puis refroidissement progressif.
- Le tunnel est rentable à partir d’un certain volume de production, notamment pour la bière, les jus, le thé, les boissons gazeuses et les produits laitiers.
- Le choix du bon équipement dépend du type de contenant, du produit et du débit horaire visé.
🏭 À quoi sert un tunnel pour les bouteilles et conserves
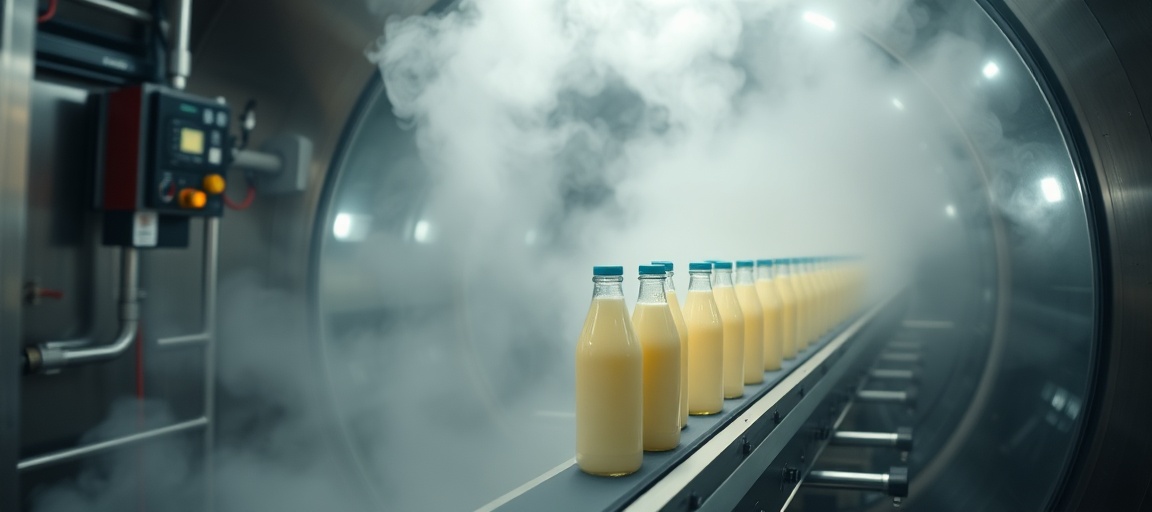
Un tunnel de pasteurisation sert à détruire les micro-organismes nocifs présents dans un produit après que celui-ci a été conditionné, c’est-à-dire mis en bouteille, en canette ou en conserve et scellé hermétiquement.
C’est là que réside toute la différence avec un pasteurisateur à plaques ou tubulaire : dans un tunnel, le produit ne circule pas en flux dans un échangeur. Il reste dans son contenant. C’est le contenant qui passe, sur un convoyeur, à travers différentes zones de température.
Résultat : zéro risque de recontamination après conditionnement. Le produit est pasteurisé et immédiatement prêt à l’expédition.
- Bière en bouteille ou en canette
- Jus de fruits et nectars
- Thé et boissons prêtes à boire
- Boissons gazeuses
- Produits laitiers conditionnés
- Conserves alimentaires en bocaux ou boîtes métalliques
Le tunnel est aussi utilisé après un remplissage à chaud (hot-fill) pour refroidir les produits dans leur emballage, évitant ainsi la déformation des contenants et stabilisant le produit thermiquement. On parle alors de tunnel de refroidissement.
Ce qui fait la force du tunnel : il s’adapte à des cadences industrielles élevées et traite en continu, sans interruption de la ligne de production.
🌡️ Comment les paliers de température s’enchaînent
Le fonctionnement d’un tunnel de pasteurisation repose sur une succession de zones de traitement thermique que le produit traverse à vitesse constante sur un convoyeur.
Voici comment les paliers s’enchaînent :
- Zone de préchauffe : le produit arrive à température ambiante et monte progressivement. Cette montée douce évite le choc thermique sur les contenants — notamment les bouteilles en verre qui pourraient éclater avec une chaleur trop brutale.
- Zone de pasteurisation : c’est ici que la température cible est atteinte et maintenue. La durée de maintien dans cette zone détermine l’efficacité microbiologique du traitement. En pratique, on raisonne en UPP (Unités de Pasteurisation) : une UPP correspond à une minute à 60°C. La cible varie selon le produit.
- Zone de refroidissement : la température redescend progressivement, par aspersion d’eau à températures décroissantes, jusqu’à ce que le produit atteigne une température compatible avec le stockage et l’étiquetage.
Pour la bière, l’objectif est généralement compris entre 15 et 60 UPP selon le style et la sensibilité microbiologique. En dessous, le traitement est insuffisant. Au-dessus, le goût peut être altéré. Le réglage du convoyeur et des zones de température est donc une affaire de précision.
L’eau utilisée pour l’aspersion est souvent recyclée en circuit fermé entre les zones, ce qui permet de limiter la consommation énergétique globale : l’eau chaude de la zone de refroidissement sert à préchauffer la zone d’entrée. C’est une conception intelligente qui réduit les pertes thermiques.
La vitesse du convoyeur est directement liée au débit de la ligne et à la durée de traitement souhaitée. Plus le tunnel est long, plus il peut traiter un débit élevé à cadence constante.
Un tunnel mal réglé peut sur-pasteuriser le produit et dégrader ses arômes — c’est particulièrement critique pour les bières artisanales ou les jus de fruits frais. Le suivi des UPP avec des sondes de température intégrées est indispensable pour garantir un traitement homogène sur toute la section du tunnel.
💰 Pour quelles productions le tunnel est rentable
Le tunnel de pasteurisation est rentable lorsque la cadence de production est suffisamment élevée pour amortir l’investissement matériel et les coûts d’exploitation (eau, énergie, maintenance).
En règle générale, il est pertinent dans ces situations :
- Production en ligne continue : le tunnel s’intègre directement après la soutireuse et avant l’étiqueteuse. Il n’interrompt pas le flux de production.
- Produits sensibles microbiologiquement : bière non filtrée, jus crus, boissons à base de lait — autant de produits où la durée de conservation est un enjeu commercial fort.
- Marchés grande distribution ou export : la DLC longue obtenue grâce au tunnel est souvent une condition sine qua non pour entrer dans ces circuits.
- Produits conditionnés avant pasteurisation : quand le format du contenant ne permet pas de pasteuriser en flux (bouteilles en verre épais, conserves métalliques, canettes).
Pour une microbrasserie, un producteur de jus ou un transformateur laitier en croissance, le tunnel devient une option à étudier dès lors que la production dépasse la capacité des solutions de pasteurisation par bain ou par échangeur, et que la mise en bouteille se fait en ligne. Des tunnels compacts existent pour des productions intermédiaires — il ne s’agit pas uniquement de machines industrielles à grande échelle.
Les tunnels de pasteurisation sont également reconnus pour leur efficacité énergétique supérieure aux méthodes conventionnelles équivalentes, grâce notamment au recyclage thermique de l’eau entre zones. Ce point joue de plus en plus dans les arbitrages d’investissement, notamment pour les producteurs engagés dans une démarche de réduction de leurs consommations.
En résumé : si tu produis en continu, que ton produit est sensible, et que ta cible commerciale exige une DLC solide, le tunnel est probablement l’équipement le plus adapté.
❓ FAQ — Les questions que tout le monde pose
❓ Quelle est la différence entre un tunnel de pasteurisation et un pasteurisateur à plaques ?
Le pasteurisateur à plaques traite le produit en flux continu avant le conditionnement, tandis que le tunnel pasteurise le produit déjà en bouteille ou en conserve. Le tunnel élimine le risque de recontamination post-remplissage, ce qui en fait la solution privilégiée pour les produits à longue conservation destinés à la GD ou à l’export.
❓ À quelle température fonctionne un tunnel de pasteurisation ?
La température de pasteurisation dans un tunnel varie selon le produit traité. Pour la bière, elle se situe généralement autour de 60 à 65°C. Pour les jus ou les boissons gazeuses, elle peut être plus élevée. L’efficacité du traitement se mesure en UPP (Unités de Pasteurisation), pas seulement en degrés.
❓ Un tunnel de pasteurisation consomme-t-il beaucoup d’énergie ?
Les tunnels de pasteurisation modernes sont conçus pour être économes en énergie grâce au recyclage de l’eau chaude entre les zones de traitement. L’eau utilisée pour refroidir le produit en sortie de zone chaude est réutilisée pour préchauffer l’entrée du tunnel, ce qui réduit significativement la consommation globale.
❓ Le tunnel de pasteurisation convient-il aux petits producteurs ?
Il existe des tunnels compacts adaptés aux productions artisanales et aux PME. Ce n’est pas uniquement un équipement industriel à grande échelle. Un producteur de jus, une microbrasserie ou un transformateur laitier en croissance peut s’équiper d’un tunnel dimensionné à sa cadence réelle.
❓ Quels types de contenants passent dans un tunnel de pasteurisation ?
Un tunnel de pasteurisation peut traiter bouteilles en verre, canettes en aluminium, bocaux, boîtes métalliques et certains contenants plastique résistants à la chaleur. Le choix du contenant impacte le réglage du tunnel, notamment la vitesse de montée en température pour éviter les chocs thermiques.
❓ Comment savoir si le traitement dans un tunnel est suffisant ?
Le traitement est suffisant lorsque le nombre d’Unités de Pasteurisation (UPP) atteint dépasse la cible définie pour le produit. Des sondes de température intégrées dans le tunnel permettent de mesurer en temps réel l’exposition thermique de chaque contenant. Pour la bière, l’objectif est généralement entre 15 et 60 UPP selon le style brassicole.
- Un tunnel de pasteurisation traite les produits dans leur emballage fermé, éliminant tout risque de recontamination après remplissage.
- Le traitement se déroule en trois zones successives : préchauffe, maintien à température, refroidissement progressif.
- Pour la bière, la cible se situe entre 15 et 60 UPP (Unités de Pasteurisation) selon le style.
- Le tunnel est adapté aux productions continues de bière, jus, thé, boissons gazeuses et produits laitiers conditionnés.
- Des modèles compacts existent pour les artisans et PME, pas uniquement pour les grandes industries.
Demandez un devis gratuit et personnalisé, sans engagement : Demander mon devis pasteurisateur
Expert pasteurisation – Pasteurisateur.com